
Cuando se fabrica un depósito de gran volumen, una desviación mínima en una virola puede convertirse en un problema serio durante el montaje. Un diámetro fuera de tolerancia, una ovalización excesiva o un canto mal preparado afectan al alineado, complican la soldadura y aumentan los tiempos de ajuste en obra. Por eso, hablar de virola acero inoxidable no es solo hablar del material: también implica control dimensional, repetibilidad y seguridad en el ensamblaje.
En este artículo se explica qué tolerancias conviene vigilar, cómo se controlan en taller y qué decisiones técnicas ayudan a que el montaje final sea preciso, eficiente y con menos retrabajos.
¿Por qué las tolerancias son críticas en una virola de acero inoxidable?
Las virolas son elementos curvados en frio que forman el cuerpo de depósitos, silos y otros equipos industriales. En piezas de gran diámetro, el más pequeño error se amplifica cuando varias secciones deben encajar entre sí. Si una virola no mantiene el diámetro previsto, el redondeo correcto o la perpendicularidad de los cantos, pueden aparecer desajustes en bridas, uniones circunferenciales y elementos internos.
Además, en acero inoxidable hay que sumar otros condicionantes: comportamiento durante el curvado, tensiones residuales, sensibilidad del acabado superficial y exigencias de soldadura que obligan a extremar el control geométrico.
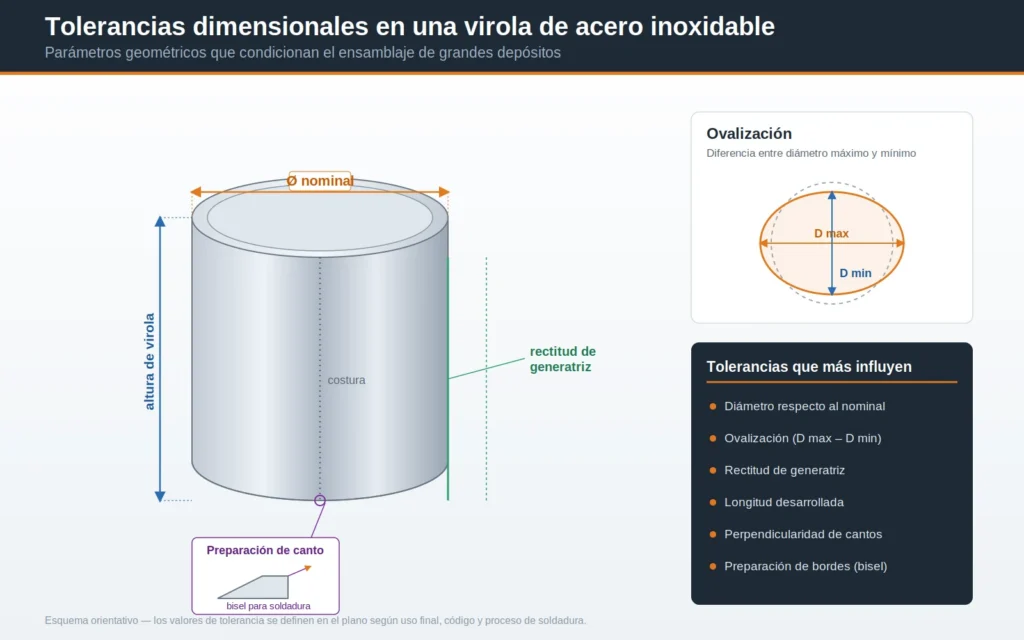
Tolerancias que más influyen en el ensamblaje final
No todas las tolerancias tienen el mismo impacto. En depósitos de gran tamaño, las más relevantes suelen ser las siguientes:
| Parámetro | Qué se controla | Impacto si falla |
| Diámetro | Uniformidad de la curvatura | Dificulta el acople entre tramos |
| Ovalización | Diferencia entre ejes | Genera esfuerzos y holguras no previstas |
| Longitud desarrollada | Medida real de la chapa conformada | Descuadres acumulados en el conjunto |
| Rectitud de generatriz | Desviaciones longitudinales | Problemas de aplomado y estética |
| Bisel y preparación de bordes | Geometría del canto para soldar | Peor penetración y más retrabajo |
Controlar estos parámetros desde el inicio reduce correcciones posteriores, que suelen ser mucho más costosas cuando la pieza ya está en montaje.
¿Cómo se garantizan tolerancias fiables en taller?
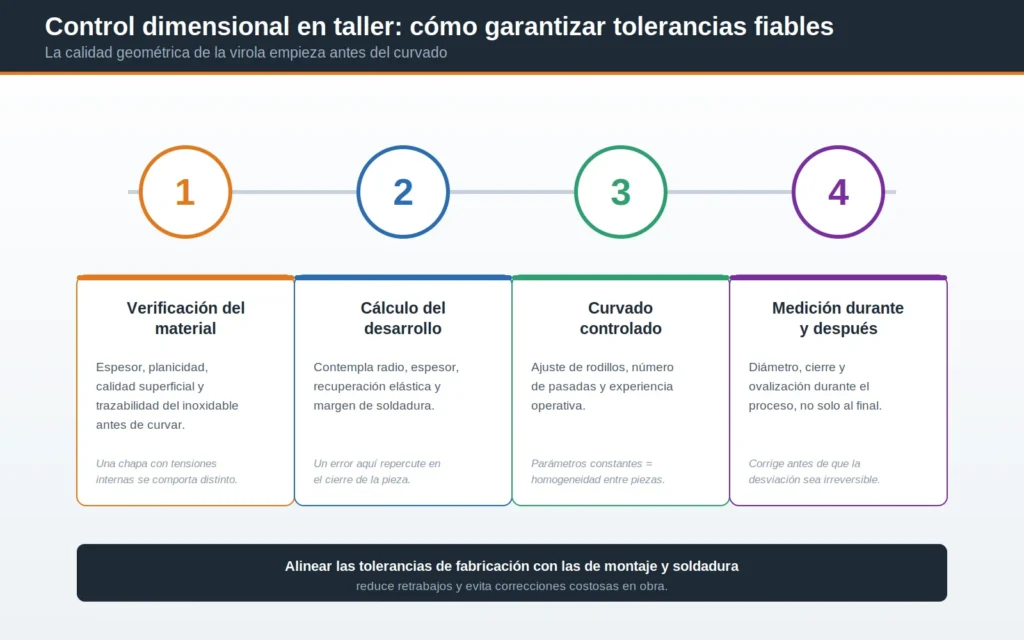
La calidad dimensional empieza antes del curvado. Un proceso robusto suele incluir:
1. Verificación previa del material
Espesor, planicidad, calidad superficial y trazabilidad del inoxidable deben comprobarse antes de mecanizar o curvar. Una chapa con desviaciones de espesor o tensiones internas puede comportarse de forma diferente a la prevista.
2. Cálculo correcto del desarrollo
El desarrollo de la virola debe contemplar radio, espesor, recuperación elástica y margen de soldadura. Un error en esta fase repercute directamente en el cierre de la pieza.
3. Curvado controlado y repetible
El ajuste de rodillos, el número de pasadas y la experiencia operativa son claves. En series o en proyectos con varias virolas, mantener parámetros constantes mejora la homogeneidad entre piezas.
4. Medición durante y después del conformado
No basta con medir al final. Comprobar diámetro, cierre y ovalización durante el proceso permite corregir antes de que la desviación sea irreversible.
Buenas prácticas para asegurar un ensamblaje preciso
Además del control dimensional, conviene definir desde la fase de oferta qué tolerancias son críticas para el montaje final y cuáles admiten cierto margen operativo. En proyectos de grandes depósitos, una comunicación técnica clara entre ingeniería, fabricación y montaje evita que cada parte interprete de forma distinta los mismos requisitos.
También resulta recomendable documentar las mediciones clave de cada virola antes de su expedición. Ese registro facilita la trazabilidad, ayuda a detectar desviaciones repetitivas y permite anticipar incidencias antes de que la pieza llegue a obra. Cuando el proyecto incluye varias virolas consecutivas, el control no debe hacerse pieza a pieza de forma aislada, sino comprobando cómo encajan entre sí dentro del conjunto.
Buenas prácticas para evitar problemas de montaje
Para que una virola de acero inoxidable llegue lista para ensamblarse, conviene seguir varias pautas:
- Definir tolerancias realistas desde ingeniería, adaptadas al uso final.
- Alinear tolerancias de fabricación con tolerancias de montaje y soldadura.
- Documentar puntos de control intermedios, no solo la inspección final.
- Proteger superficies y cantos para no comprometer acabado ni ajuste.
- Identificar cada virola para conservar el orden de montaje previsto.
En grandes depósitos, el objetivo no es solo que la pieza “entre”, sino que lo haga con repetibilidad, seguridad y sin forzar uniones.
Errores habituales que encarecen el proyecto
Uno de los fallos más comunes es pedir tolerancias demasiado laxas para abaratar fabricación y acabar pagando más en montaje. También es frecuente no tener en cuenta la acumulación de pequeñas desviaciones entre virolas consecutivas. Otro error es centrar toda la inspección en el diámetro y olvidar la ovalización o la preparación de bordes.
En proyectos exigentes, la coordinación entre taller, oficina técnica y montaje marca la diferencia entre una fabricación correcta y una fabricación realmente eficiente.
Conclusión
La precisión dimensional en virolas no es un detalle secundario, sino una condición básica para que un gran depósito se monte bien, suelde mejor y mantenga la calidad final esperada. Cuanto antes se integren las tolerancias en el proceso de fabricación, menos incidencias aparecerán en obra.
Si el proyecto exige fiabilidad, repetibilidad y buen comportamiento en montaje, conviene trabajar con un proveedor que entienda cómo fabricar cada virola acero inoxidable con criterios de control dimensional reales, no solo nominales.
Si el proyecto exige fiabilidad, repetibilidad y buen comportamiento en montaje, conviene trabajar con un proveedor especializado en Industriekesselbau que entienda cómo fabricar cada virola de acero inoxidable con criterios de control dimensional reales, no solo nominales.
 DE
 ES
 EN
 FR
 PT
 IT